
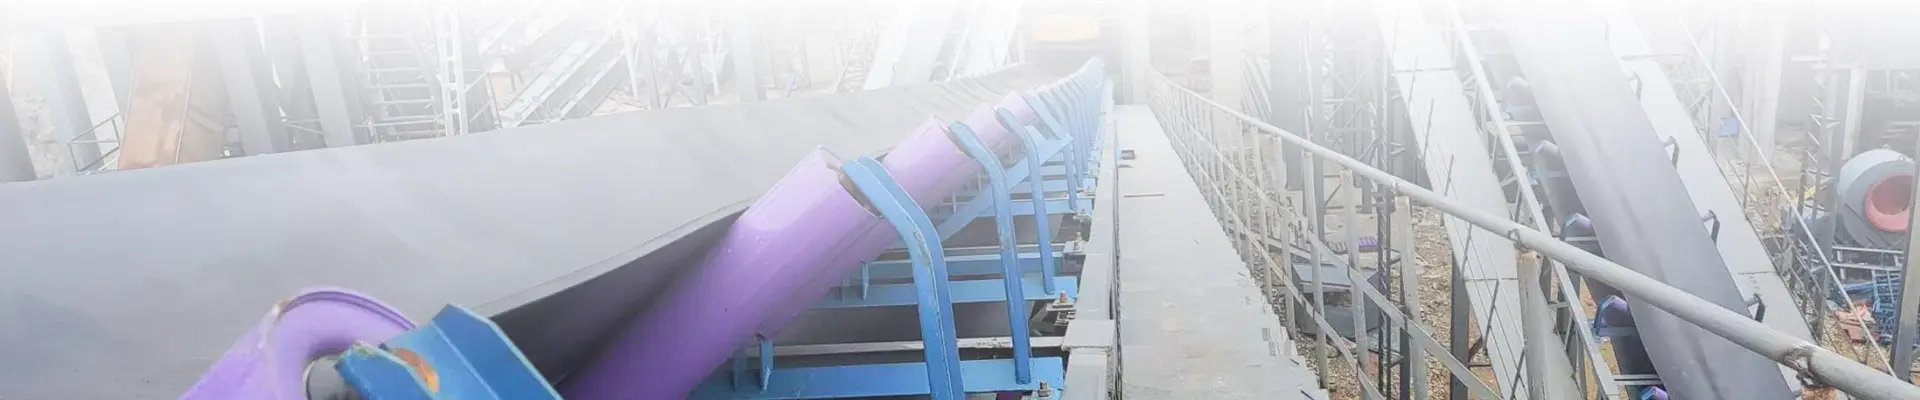
பெல்ட் கன்வேயர் என்றும் அழைக்கப்படும் பெல்ட் கன்வேயர், கன்வேயர் பெல்ட்டின் முக்கிய அங்கமாகும், இது பெல்ட் என்றும் அழைக்கப்படுகிறது, மேலும் கன்வேயர் பெல்ட் ஒரு இழுவை பொறிமுறையாகவும் தாங்கும் பொறிமுறையாகவும் இரட்டிப்பாகிறது. பெல்ட் கன்வேயரின் கலவை மற்றும் செயல்பாட்டுக் கொள்கை பின்வருமாறு, இதில் முக்கியமாக பின்வரும் பகுதிகள் அடங்கும்: கன்வேயர் பெல்ட் (பொதுவாக பெல்ட் என அழைக்கப்படுகிறது), செயலற்ற மற்றும் இடைநிலை சட்டகம், ரோலர் டென்ஷனிங் சாதனம், பிரேக்கிங் சாதனம், சுத்தம் செய்யும் சாதனம் மற்றும் இறக்கும் சாதனம்.

சாதாரண பெல்ட் கன்வேயரின் ஃபியூஸ்லேஜின் மேல் பெல்ட்ஓட்டத்தின் குறுக்குவெட்டுப் பகுதியை அதிகரிக்க தொட்டி வடிவ இட்லர்களால் ஆதரிக்கப்படுகிறது, மேலும் கீழ் பெல்ட் திரும்பும் பகுதி (ஏற்றப்படாத வெற்று பெல்ட்) மற்றும் கீழ் செயலற்றவர் பொதுவாக ஒரு பிளாட் ஐட்லர். பெல்ட் கன்வேயர்களை கிடைமட்ட, சாய்ந்த மற்றும் செங்குத்து போக்குவரத்துக்கு பயன்படுத்தலாம். சாதாரண பெல்ட் கன்வேயர் சாய்ந்த மேல்நோக்கி போக்குவரத்திற்கு, அதன் சாய்வு கோணம் 18°க்கு மேல் இல்லை, மேலும் கீழ்நோக்கி போக்குவரத்து இல்லை
15°க்கு மேல். கன்வேயர் பெல்ட் டிரான்ஸ்மிஷன் கப்பி மற்றும் டெயில் ரிவர்சிங் ரோலர் வழியாக ஒரு எல்லையற்ற வருடாந்திர பெல்ட்டை உருவாக்குகிறது. கன்வேயர் பெல்ட்டின் மேல் மற்றும் கீழ் பகுதிகள் உருளைகளில் ஆதரிக்கப்படுகின்றன. டென்ஷனிங் சாதனம் கன்வேயர் பெல்ட்டுக்கு சரியான செயல்பாட்டிற்கு தேவையான பதற்றம் சக்தியை அளிக்கிறது. வேலை செய்யும் போது, டிரான்ஸ்மிஷன் ரோலர் கன்வேயர் பெல்ட்டை அதற்கும் கன்வேயர் பெல்ட்டுக்கும் இடையே உள்ள உராய்வு வழியாக இயக்குகிறது. பொருள் ஏற்றப்படும் புள்ளியில் இருந்து கன்வேயர் பெல்ட்டில் ஏற்றப்படுகிறது, இது ஓட்டத்தின் தொடர்ச்சியான இயக்கத்தை உருவாக்குகிறது, இது இறக்கும் இடத்தில் இறக்கப்படுகிறது. பொதுவாக, பொருள் மேல் பெல்ட்டில் (தாங்கும் பிரிவு) ஏற்றப்பட்டு ஹெட் டிரம்மில் (இங்கே, அதாவது டிரான்ஸ்மிஷன் டிரம்) இறக்கப்படும், மேலும் ஒரு சிறப்பு இறக்குதல் சாதனத்தைப் பயன்படுத்தி நடுவில் இறக்கலாம். கன்வேயர் பெல்ட்கள் மிகவும் விலை உயர்ந்தவை மற்றும் பெல்ட் கன்வேயர் கூறுகளின் அணியக்கூடியவை. இரும்புத் தாது போன்ற சிராய்ப்புப் பொருட்களை கடத்தும் போது, கன்வேயர் பெல்ட்டின் ஆயுள் கணிசமாகக் குறைக்கப்பட வேண்டும். நேரம்
பரிமாற்றத்தின் இழுவை மேம்படுத்துவது பின்வரும் மூன்று அம்சங்களில் இருந்து பரிசீலிக்கப்படலாம்:
(1) உறை கோணத்தை அதிகரிக்கவும் % அதிக இழுவை தேவைப்படும் சந்தர்ப்பங்களில், சுற்றளவை அதிகரிக்க இரட்டை உருட்டல் எளிய பரிமாற்றத்தைப் பயன்படுத்தலாம்
மடக்கு மூலைகள்.
(2) உராய்வு குணகத்தை அதிகரிக்க "குறிப்பிட்ட நடவடிக்கைகள் உராய்வு குணகத்தை அதிகரிக்க டிரான்ஸ்மிஷன் டிரம்மில் உராய்வு ஒரு பெரிய குணகத்துடன் லைனரை மறைக்க முடியும்.
மேலே உள்ள பரிமாற்றக் கொள்கையின் விரிவாக்கத்தின் மூலம், உறை கோணத்தை அதிகரிப்பது இழுவையை அதிகரிக்க ஒரு சிறந்த வழியாகும்.
எனவே, இந்த முறை பரிமாற்றத்தில் பயன்படுத்தப்பட வேண்டும்.
(3) பதற்றம் சக்தியை அதிகரிக்கவும். ஆரம்ப பதற்றத்தை அதிகரிப்பது டிரான்ஸ்மிஷன் ரோலிங் பிரிக்கும் இடத்தில் கன்வேயர் பெல்ட்டின் பதற்றத்தை அதிகரிக்கலாம், இருப்பினும் இழுவை சக்தியை மேம்படுத்துவது சாத்தியமாகும். இருப்பினும், அதிகரிப்பு காரணமாக, "கன்வேயர் பெல்ட் பகுதியை அதற்கேற்ப அதிகரிக்க வேண்டும், இதனால் டிரான்ஸ்மிஷன் சாதனத்தின் கட்டமைப்பு அளவு அதிகரித்தது, இது பொருளாதாரமற்றது. எனவே, வடிவமைப்பில் இதைப் பயன்படுத்தக்கூடாது. ஆனால் செயல்பாட்டில், கன்வேயர் பெல்ட்டின் நீளம் காரணமாக, பதற்றம் குறைகிறது, இதன் விளைவாக இழுவையை அதிகரிப்பதன் மூலம் பதற்றம் குறைகிறது. ~, இழுவை மேம்படுத்தும் வகையில்.


